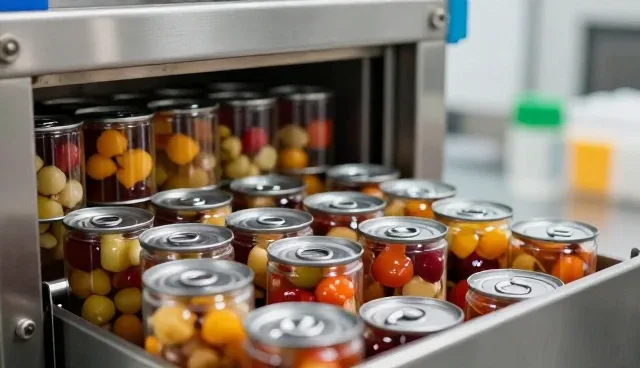
在罐装食品加工过程中,质量检验不仅是确保产品安全的重要环节,也是决定最终市场表现的关键因素。尤其是在面对不同批次、不同原料来源的情况下,检验流程的科学性和适用条件的合理性直接影响到最终产品的稳定性与客户满意度。因此,针对罐装食品加工的质量检验,需要从实际操作中的两个关键环节出发,分析其适用条件和具体要求,以确保检验结果的准确性与有效性。
一、原料入厂检验
确保基础质量达标。在罐装食品加工的初始阶段,原料的质量直接影响成品的口感和安全性。因此,原料入厂检验必须严格把控,包括外观检查、气味测试、微生物检测等多个方面。这一环节适用于所有采购的原料,特别是对于易变质的食材,如肉类、乳制品等,其检验频率和标准需根据储存条件、运输距离等因素调整。同时,检验人员应熟悉相关法规要求,确保检验过程符合国家食品安全标准。
二、成品密封性测试
保障包装完整性。密封性是罐装食品的关键性能之一,直接影响产品的保质期和储存条件。因此,成品密封性测试必须在生产线上进行,通过真空检测、气压测试等方式验证罐体的密封程度。这一环节适用于所有罐装食品,尤其是对真空包装有特殊要求的产品。测试过程中需注意环境温度和湿度的影响,确保测试结果的稳定性。同时,测试设备的定期校准也是保障测试准确性的必要条件。
三、微生物检测
确保食品安全性。罐装食品的微生物检测是质量检验中的核心环节之一,直接关系到产品的安全性和市场信任度。检测内容通常包括沙门氏菌、大肠杆菌等常见致病菌的检测,检测频率则根据产品类型和生产批次进行调整。这一环节适用于所有需要长期储存的食品,尤其是罐装肉类和海鲜类产品。检测过程中需严格遵循无菌操作规范,确保检测结果的可靠性。同时,检测实验室应具备相应的资质和认证,以提升检测结果的权威性。
罐装食品加工质量检验方案对比
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 原料入厂检验 | 对外观、气味、微生物进行检测 | 所有采购的原料 | 准备检测仪器和标准样品 | 检测人员应熟悉相关法规 |
| 成品密封性测试 | 通过真空检测、气压测试验证密封性 | 所有罐装食品 | 准备测试设备和环境控制条件 | 测试环境需稳定,设备需校准 |
| 微生物检测 | 检测沙门氏菌、大肠杆菌等致病菌 | 所有需长期储存的食品 | 准备无菌操作环境和检测试剂 | 检测实验室需具备资质 |
| 客户反馈跟踪 | 收集客户使用后反馈并分析数据 | 已上市的产品 | 准备反馈收集渠道和分析工具 | 需建立持续跟踪机制 |
| 包装完整性检测 | 通过视觉检查和物理测试确认包装状况 | 所有需运输的食品 | 准备检测工具和标准样品 | 需确保检测环境无污染 |
| 温度稳定性测试 | 在不同温度条件下测试产品稳定性 | 需长期储存或运输的产品 | 准备温控设备和检测工具 | 需确保测试条件与实际存储条件一致 |
四、客户反馈跟踪
持续优化检验标准。质量检验不应仅停留在生产环节,还应关注客户反馈,通过实际使用数据反哺检验标准的优化。这一环节适用于所有已上市的产品,特别是针对特定客户群体或特殊用途的罐装食品。客户反馈可涉及包装密封性、口感变化、储存条件等多个方面,检验人员需根据反馈调整检验流程和适用条件,以提升产品质量和客户满意度。
对于安阳市嘉丰食品加工批发市场,建议在实际操作中建立完善的检验流程和适用条件标准,结合原料入厂检验、成品密封性测试、微生物检测等环节,形成一套完整的质量控制体系。同时,应加强客户反馈的跟踪与分析,持续优化检验标准,以提升产品质量和市场竞争力。